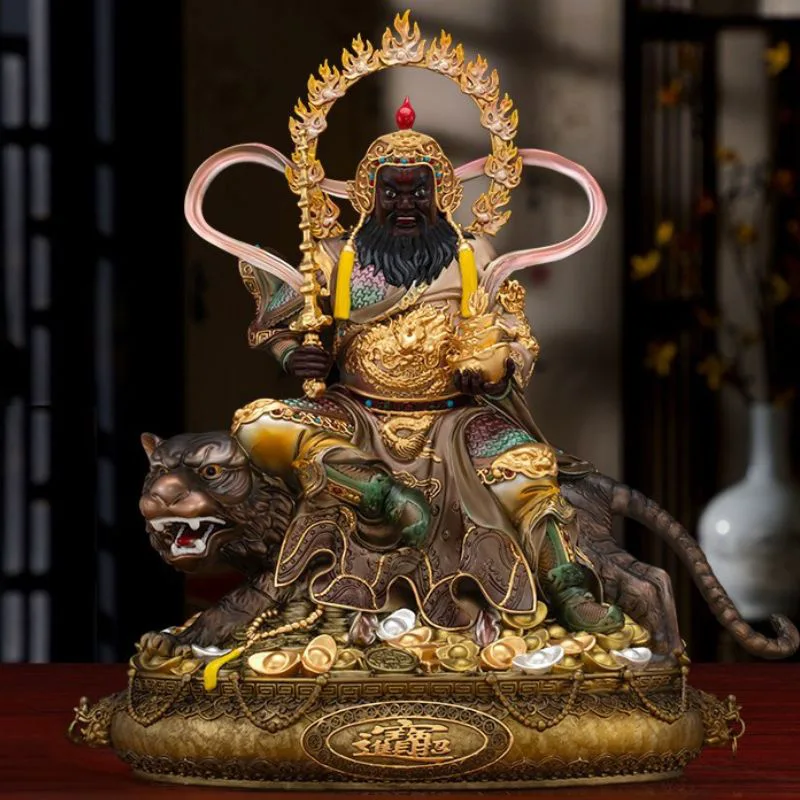
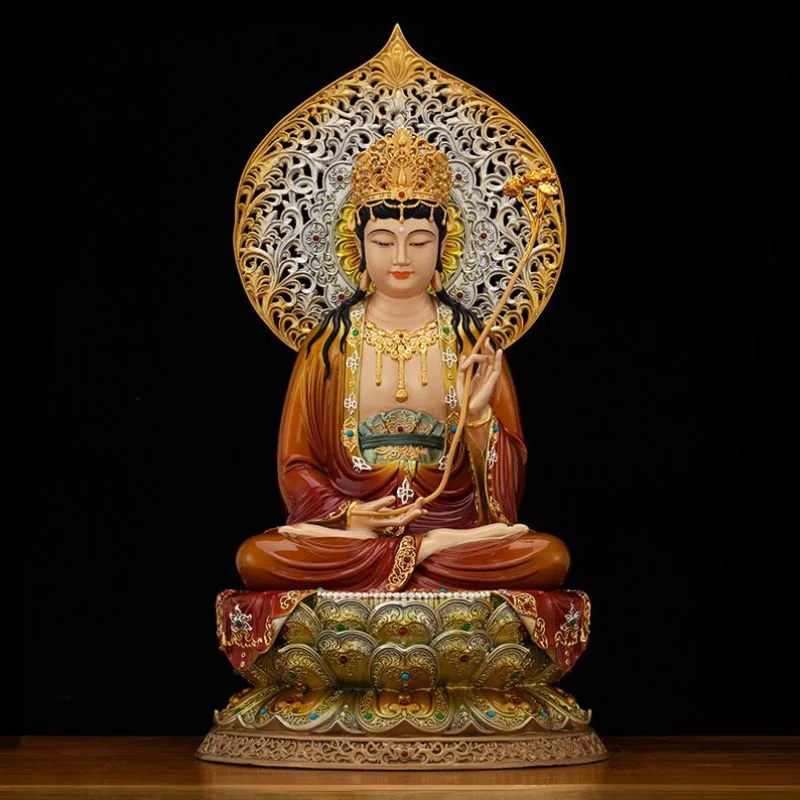
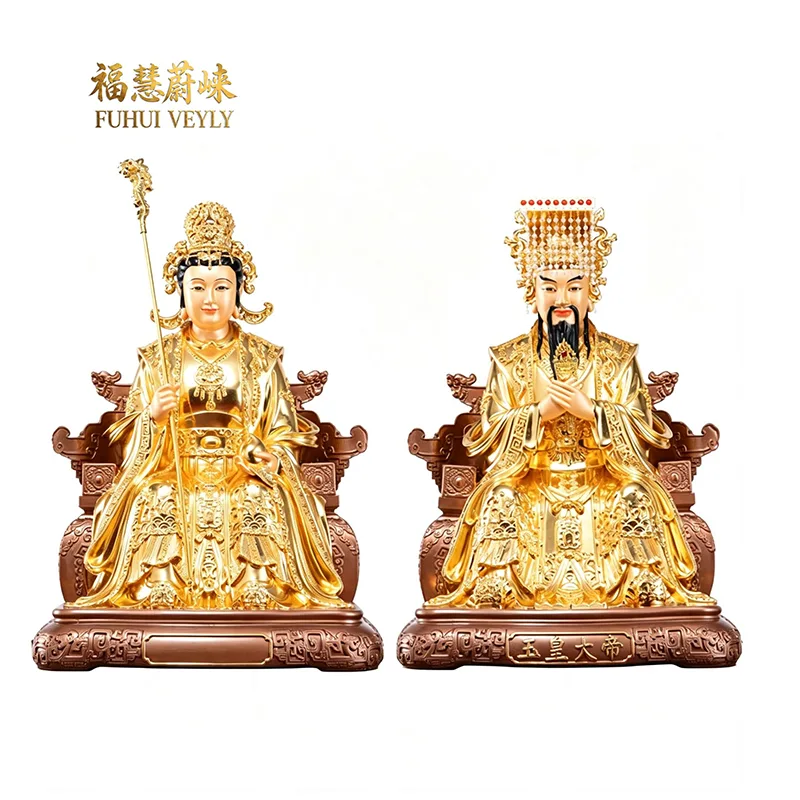
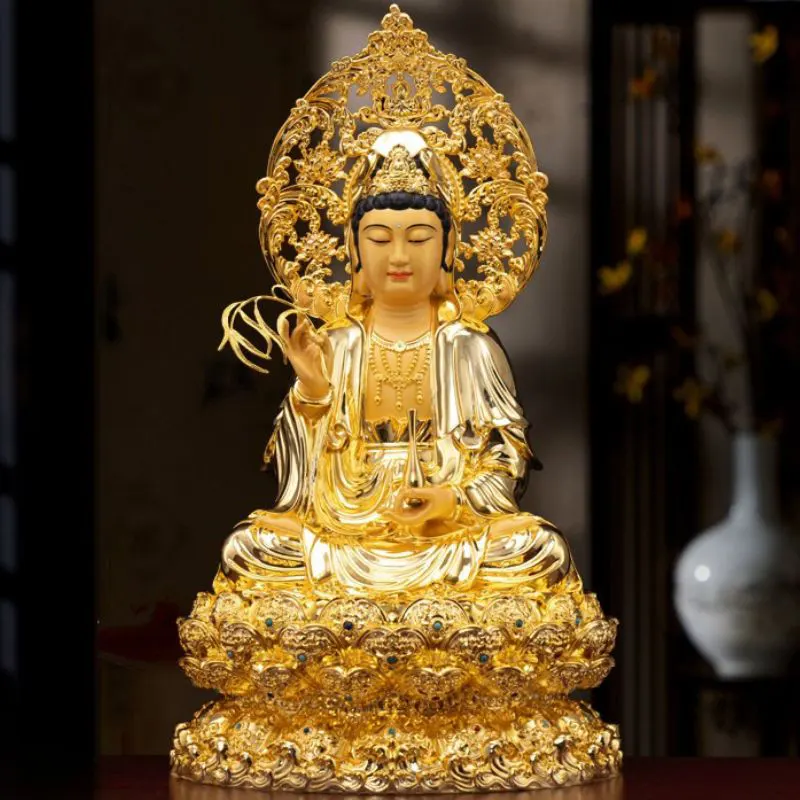
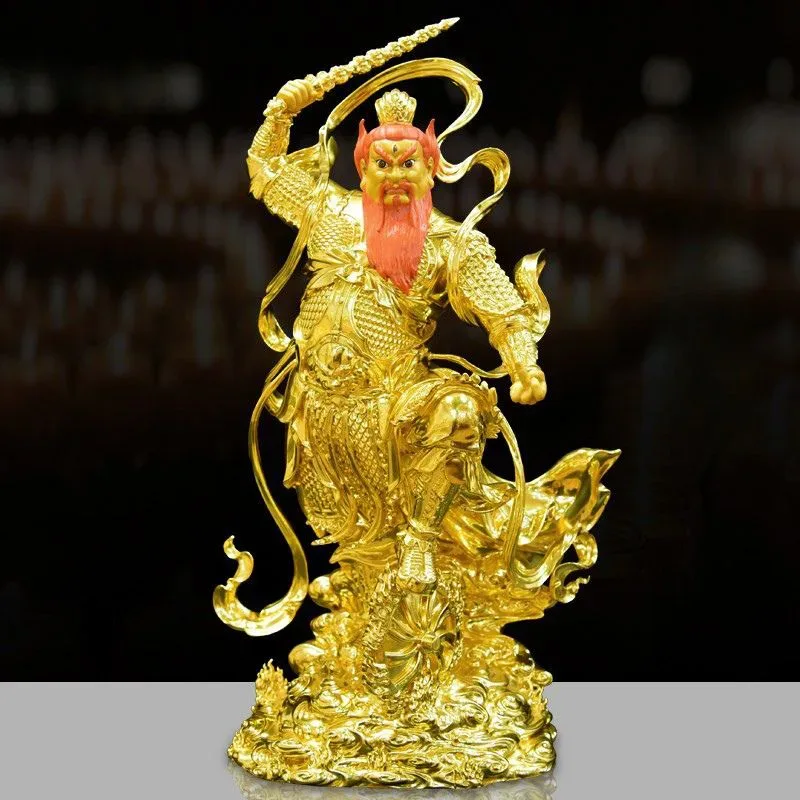
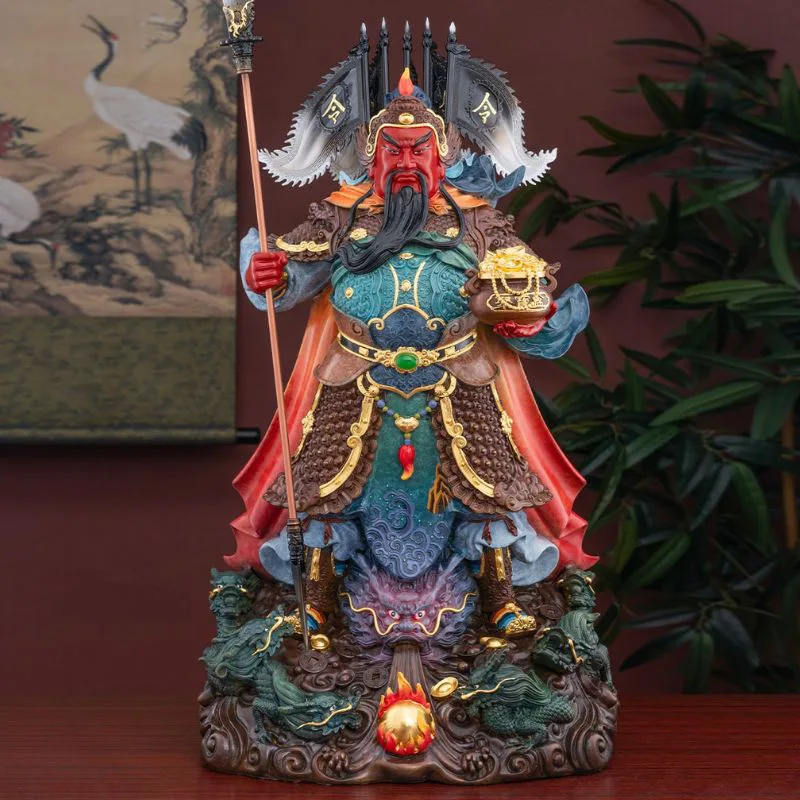
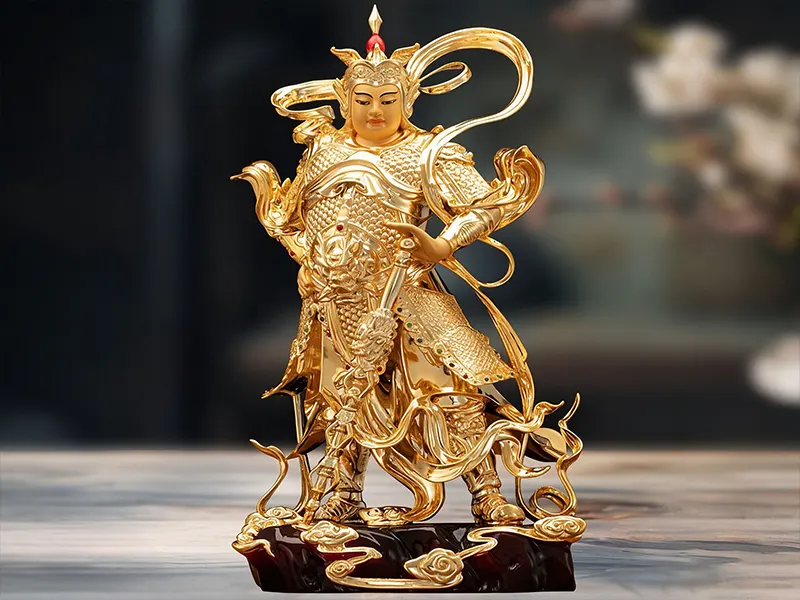
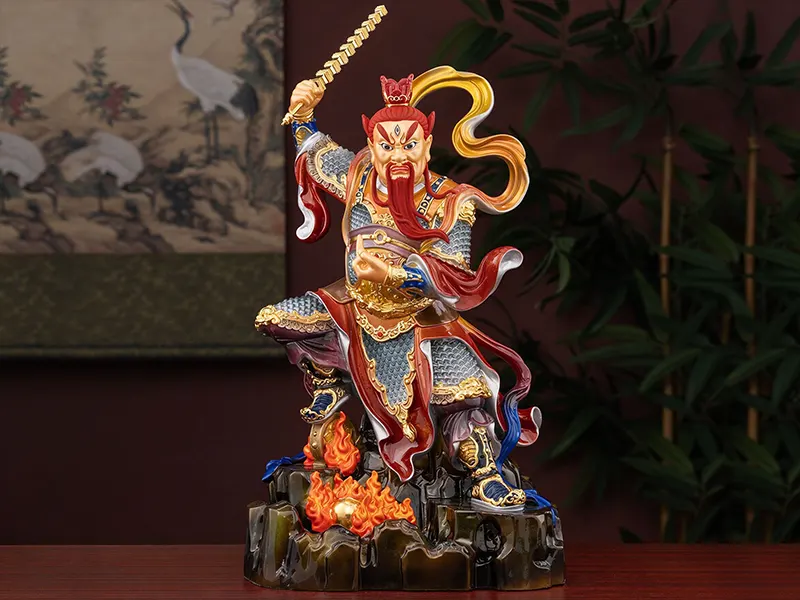
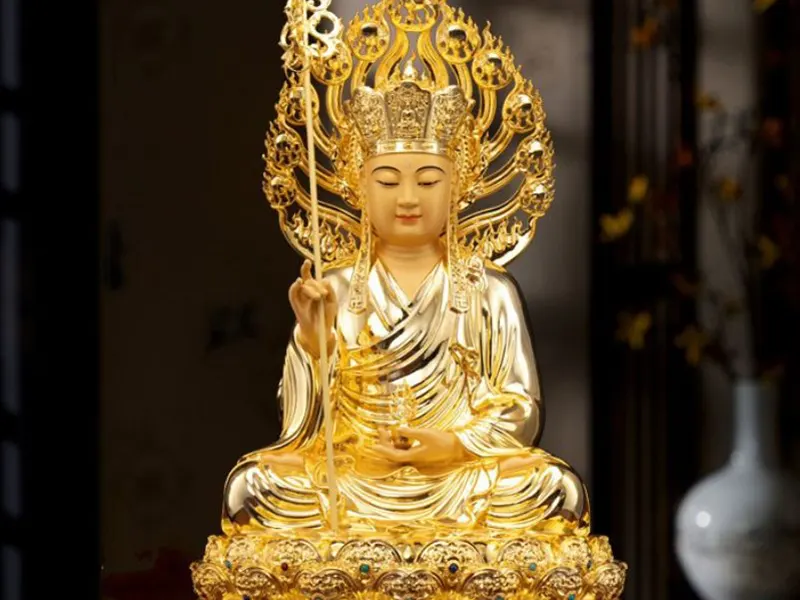
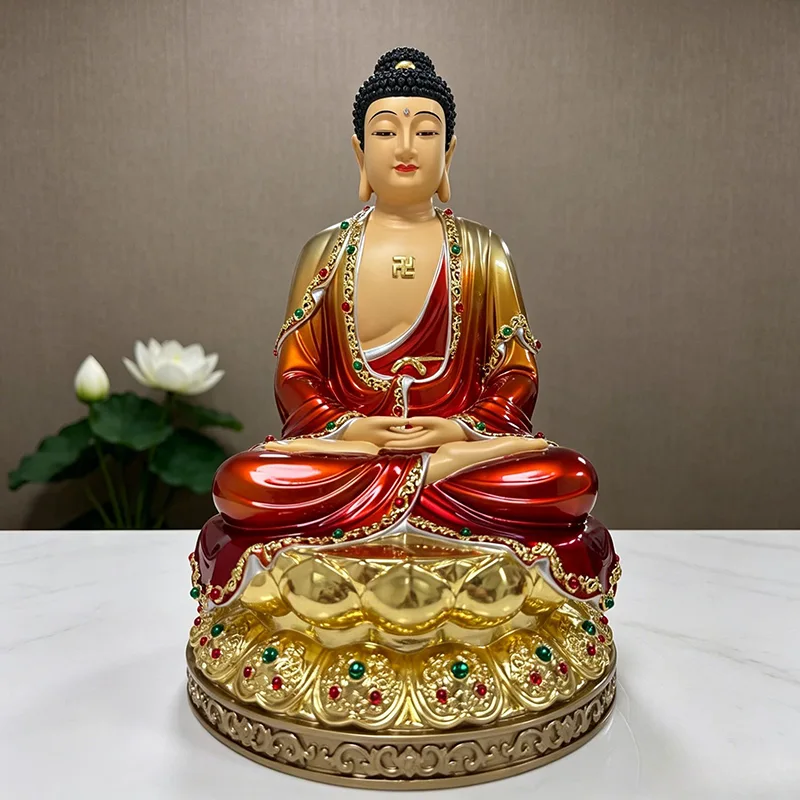
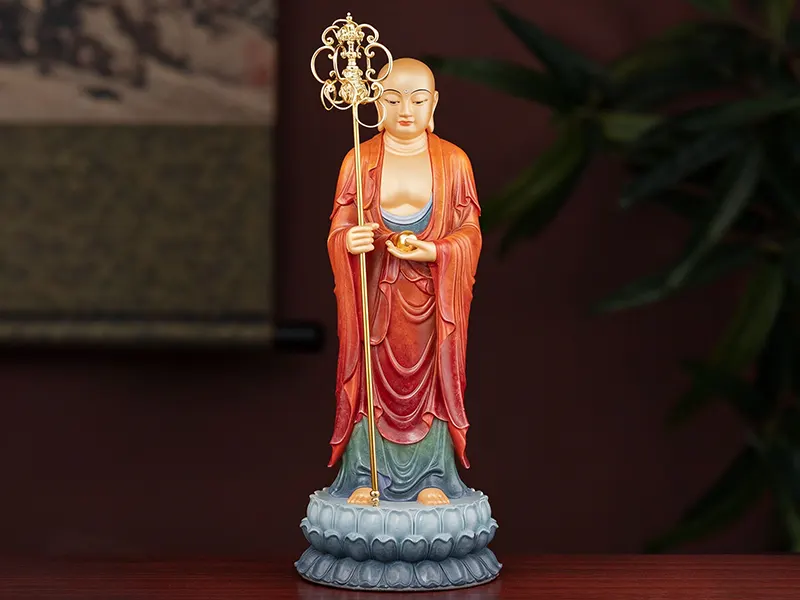
Die Schaffung einesMessing-Buddha-Statueist eine Kunstform, die jahrtausendealte Weisheit mit meisterhafter Handwerkskunst verbindet. Unter den verschiedenen Gussverfahren gilt das Wachsausschmelzverfahren (auch Feinguss genannt) weithin als die am besten geeignete Technik zur Herstellung von Gottheitsstatuen aus Messing mit komplexen Formen und komplizierten Details. FuHui Veyly, eine Direktfabrik, die sich auf maßgeschneiderte Buddha-Statuen aus Messing spezialisiert hat, hat diese alte Methode übernommen und weiterentwickelt. Dieser Artikel bietet eine detaillierte Anleitung zum gesamten Wachsausschmelzverfahren und wichtige technische Überlegungen zur Herstellung von Tempelbronzestatuen.
Was ist Wachsausschmelzverfahren?
Der Wachsausschmelzguss geht auf die Frühlings- und Herbstzeit (ca. 770–476 v. Chr.) zurück und gilt als eine der bedeutendsten Techniken des Bronzegusses im alten China. Das Grundprinzip ist einfach: Ein Modell wird aus Bienenwachs oder Paraffinwachs hergestellt und dann mit feuerfesten Materialien beschichtet, um eine Form zu bilden. Beim Erhitzen schmilzt das Wachs und fließt heraus, wobei ein Hohlraum zurückbleibt. In diesen Hohlraum wird dann geschmolzenes Metall gegossen und nach dem Abkühlen ist der Guss fertig. Diese Methode zeichnet sich durch die Herstellung hochkomplexer Formen aus und reproduziert jedes feine Detail des ursprünglichen Wachsmodells originalgetreu in Metall.
Der komplette Wachsausschmelzgussprozess für Messing-Gottheitsstatuen
Schritt 1: Tonskulptur
Der Bildhauer beginnt damit, anhand von Zeichnungen, Fotos oder Skizzen des Kunden die ursprüngliche Form der Gottheitsstatue aus Ton zu formen. Dies ist die künstlerisch anspruchsvollste Phase des gesamten Prozesses – der Bildhauer muss den mitfühlenden Ausdruck, die würdevolle Haltung und die spirituelle Essenz Buddhas genau einfangen. Für Vajrayana-Statuen (tantrische Statuen) ist die strikte Einhaltung ikonometrischer Proportionen erforderlich, wie sie in klassischen Texten wie dem Sutra der Proportionen festgelegt sind – das Gesichtsverhältnisse, Mudra-Handpositionen und relative Abmessungen verschiedener Körperteile abdeckt. Das Tonmodell muss vom Kunden genehmigt werden, bevor mit der nächsten Phase fortgefahren wird.
Schritt 2: Herstellung von Silikonformen und Wachsmustern
Sobald das Tonmodell genehmigt ist, wird daraus eine Silikonform hergestellt. In die Silikonform wird geschmolzenes Paraffinwachs (Schmelzpunkt ca. 60–70 °C) eingespritzt und nach dem Abkühlen das Wachsmodell vorsichtig entnommen. Der Detaillierungsgrad des Wachsmodells bestimmt direkt die endgültige Qualität des ModellsMessingstatue– Jeder Gesichtsausdruck, jede Robenfalte, jede Schmuckperle und jedes Heiligenscheinornament müssen präzise im Wachs festgehalten werden. Diese Phase erfordert eine äußerst präzise Temperaturkontrolle und eine sorgfältige Handhabung.
Schritt 3: Rohbau (Investition)
Das Wachsmodell wird wiederholt in eine feuerfeste Aufschlämmung (eine Mischung aus Ton und feinem Quarzsand) getaucht und Schicht für Schicht – typischerweise insgesamt 6 bis 8 Schichten – mit Stuck überzogen. Jede Schicht muss an der Luft getrocknet und ausgehärtet werden, bevor die nächste aufgetragen wird, sodass sich nach und nach eine dicke, harte Keramikschale um das Wachs bildet. Dieser Vorgang dauert in der Regel mehrere Tage bis eine ganze Woche.
Schritt 4: Entparaffinieren und Brennen im Ofen
Das eingebettete Wachsmodell (jetzt in seiner Keramikhülle eingeschlossen) wird in einen Hochtemperaturofen gelegt und auf etwa 800–1000 °C erhitzt. Das Wachs schmilzt und fließt durch Öffnungen (Steigrohre) heraus und hinterlässt eine hohle Keramikform. Durch fortgesetztes Brennen wird die Schale weiter gehärtet, während Wachs- und Feuchtigkeitsreste entfernt werden, sodass beim Gießen ein gleichmäßiger Metallfluss gewährleistet ist. Dieser Schritt ist entscheidend für die Bestimmung der endgültigen Gussqualität.
Schritt 5: Hochtemperaturgießen
In die hohle Keramikform wird geschmolzenes Messing (Kupfergehalt ≥95 %, Temperatur ca. 1100–1200 °C) gegossen. Das flüssige Metall fließt unter der Schwerkraft und füllt alle Hohlräume, die das Wachsmodell hinterlassen hat, vollständig aus. Der Gießvorgang muss in einer kontinuierlichen Bewegung erfolgen, um ein vorzeitiges Abkühlen zu vermeiden, das zu unvollständiger Füllung oder Porosität führen könnte.
Schritt 6: Entfernen und Schleifen der Schale
Nachdem das Messing abgekühlt und erstarrt ist, wird die äußere Keramikschale abgebrochen, um den Rohguss freizulegen. Auch internes feuerfestes Material wird entfernt. Anschließend wird die Oberfläche der Bronzestatue grob geschliffen und anschließend fein geschliffen, um Gussanschnitte, Grate und Trennfugen zu entfernen. Dieser Schritt muss sorgfältig durchgeführt werden, um eine Beschädigung empfindlicher Details zu vermeiden.
Schritt 7: Schweißen und Montage
Große Statuen werden typischerweise in mehreren Einzelteilen gegossen (z. B. Kopf, Rumpf, Arme, Heiligenschein, Lotusbasis) und dann zusammengeschweißt. Nach dem Schweißen werden die Verbindungen sorgfältig bearbeitet und poliert, um strukturelle Integrität und ein nahtloses Erscheinungsbild zu gewährleisten.
Schritt 8: Oberflächenveredelung
Je nach Kundenwunsch können verschiedene Oberflächenbehandlungen angewendet werden:
1. Antike Patina: Chemische Oxidation oder manuelle Alterungstechniken, um ein altehrwürdiges, klassisches Aussehen zu erzielen.
2. Blattgoldvergoldung: Auftragen von reinem Blattgold auf eine Lackbasis für ein majestätisches, heiliges Finish.
3. Quecksilbervergoldung (Amalgamvergoldung): Eine traditionelle Technik, bei der ein Gold-Quecksilber-Amalgam aufgetragen und gebrannt wird, wodurch eine dauerhafte, langlebige Goldschicht entsteht.
4. Polychrome Malerei: Pigmente auf Mineralbasis, die nach rituellen Vorgaben aufgetragen werden, um eine satte, lebendige Farbgebung zu erzielen.
5. Wärmefärbung (thermische Oxidation): Kontrollierte Erwärmung der Bronzeoberfläche, um verschiedene Farbeffekte zu erzeugen.
Kernvorteile des Wachsausschmelzverfahrens
Der Wachsausschmelzguss zeichnet sich dadurch aus, dass er außergewöhnlich feine skulpturale Details wiedergibt – egal, ob es sich um den Gesichtsausdruck des Buddha, Mudra-Handgesten, Heiligenscheinornamente oder rituelle Geräte handelt, alles wird präzise reproduziert. Dies macht es zum bevorzugten Verfahren für maßgeschneiderte Gottheitsstatuen aus Messing, insbesondere für Tempel und buddhistische Hallen, die eine hohe Präzision in der Ikonographie erfordern. Im Vergleich zum Sandguss bietet der Wachsausschmelzguss eine bessere Oberflächengüte, eine bessere Maßhaltigkeit und die Möglichkeit, komplexere Formen zu gießen.
Wichtige technische Parameter für den Wachsausschmelzguss von Buddha-Statuen aus Messing
FuHui Veyly bewahrt nicht nur die tausendjährige Tradition des Wachsausschmelzgusses, sondern integriert sie auch mit moderner Präzisionsgusstechnologie – unter Beibehaltung der Essenz traditioneller Handwerkskunst bei gleichzeitiger Verbesserung der Maßhaltigkeit und Oberflächenqualität. Unsere Fabrik befindet sich in Huizhou, Guangdong, und wir heißen Kunden aus Taiwan, Malaysia und der ganzen Welt herzlich willkommen, die vollständige Umwandlung einer Messinggottheitsstatue vom Wachsmodell zum fertigen Meisterwerk zu besuchen und aus erster Hand mitzuerleben.
Wir verwenden Cookies, um Ihnen ein besseres Surferlebnis zu bieten, den Website-Verkehr zu analysieren und Inhalte zu personalisieren. Durch die Nutzung dieser Website stimmen Sie der Verwendung von Cookies zu.Datenschutzrichtlinie